


Bahay · Balita · Balita sa Industriya · How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
Balita sa Industriya
How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
2026-08-19Bago pumasok ang isang plastic pellet sa isang molding press, ang isang automotive interior component tulad ng instrument panel frame ay nakatanggap na ng humigit-kumulang apat na raang oras ng tooling design at machining attention. Ang amag ang nagpapasya sa lahat sa ibaba ng agos: cycle time, dimensional stability, surface appearance, at reliability sa high-volume assembly. Sinusundan ng artikulong ito ang kumpletong chain, mula sa unang pagsusuri sa CAD hanggang sa trial shot na naglalabas ng tool para sa produksyon.
Paano Ginagawa ang Automotive Interior Plastic Parts Injection Molds: Ang Pagkakasunud-sunod
Ang bawat panloob na amag, anuman ang programa ng sasakyan, ay sumusunod sa parehong pagkakasunud-sunod: pagsusuri sa disenyo ng bahagi, layout ng amag, paghahanda ng bakal, CNC at EDM machining, benching at assembly, polishing at texturing, pagkatapos ay tryout at dimensional release. Ang order ay hindi opsyonal; bawat hakbang ay bubuo sa nauna.
Isang malaking panloob na amag tulad ng instrumento panel frame iniksyon amag karaniwang tumatagal ng labindalawa hanggang labingwalong linggo mula sa kickoff ng disenyo hanggang sa mga unang bahagi ng produksyon. Ang isang mas maliit na bahagi, tulad ng isang gear-shift bracket o isang takip ng speaker, ay maaaring maihatid sa loob ng walo hanggang sampung linggo.
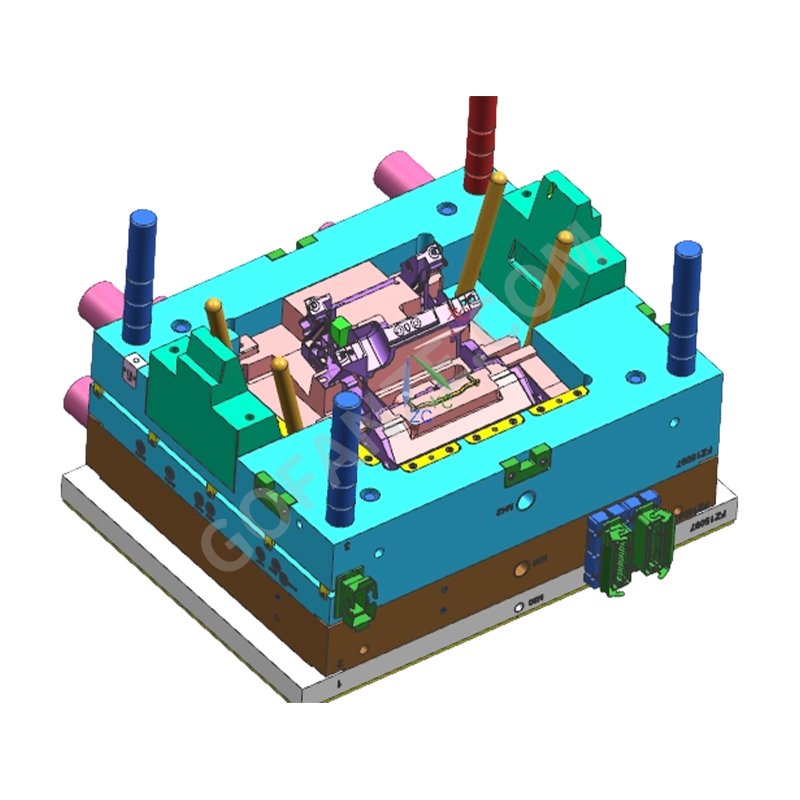
 Wholesale Instrument Panel Frame Injection Mould Supplier, Kumpanya, Exporter Ang Fanze T&M (Jiashan) Co., Ltd. Ay China Wholesale Instrument Panel Frame Injection Mould Suppliers, Kumpanya, Exporter, Ang linya ng produktong ito sp... Tingnan ang Produkto →
| entablado | Mga pangunahing aktibidad | Karaniwang tagal |
|---|---|---|
| Pagsusuri ng disenyo at DFM | Anggulo ng draft, posisyon ng gate, pag-urong, kapal ng pader | 1–2 linggo |
| Layout ng amag at disenyo ng detalye | Cooling circuit, slide, lifter, ejection system | 1–2 linggo |
| Paghahanda ng bakal at magaspang na machining | Pagkuha ng plato, magaspang na paggiling | 2–3 linggo |
| Tapusin ang machining at EDM | 3D cavity finishing, matutulis na panloob na sulok, mga pagsingit | 3–4 na linggo |
| Benching, polishing, at texturing | Fitting, SPI finish, chemical grain etching | 1–2 linggo |
| Tryout, pagbabago, at release | Window ng proseso, pagsusuri ng CMM, mga bahagi ng paunang produksyon | 1–3 linggo |
Ang Disenyo para sa Paggawa ay Nagsisimula sa Bahaging Geometry
Ang isang amag ay hindi maaaring itayo mula sa bahaging pagguhit lamang. Ang tooling team ay unang nagpapatakbo ng isang pagsusuri para sa disenyo para sa paggawa na sumusuri sa mga draft na anggulo, pagkakapare-pareho ng kapal ng pader, posisyon ng gate, at mga ejection point. Ang mga panloob na bahagi ay hindi mapagpatawad: ang isang hindi nabuong patayong pader ay maaaring gawing imposible ang pagbuga, ang isang lokal na makapal na seksyon ay maaaring lumikha ng mga marka ng lababo, at ang isang hindi magandang pagkakalagay na gate ay maaaring mag-iwan ng mga linya ng weld kung saan mismo makikita ng customer ang mga ito. Dapat ding i-lock ng bahagi ng DFM ang laki ng mold steel, ang layout ng hot runner, at ang target na cycle ng oras. Ang mga desisyon sa materyal at geometry ay nasasaklawan nang mas detalyado sa aming gabay sa automotive interior plastic parts injection mold prinsipyo disenyo at pagpili ng materyal .
Gate, Runner, at Cooling Layout
Ang mga hot runner system ay pamantayan sa automotive interior tooling dahil pinapayagan nila ang tumpak, multi-point gating habang inaalis ang mga cold runner mula sa molded na bahagi. Ang paglamig ay pantay na mapagpasyahan. Ang mga channel ay karaniwang 8 hanggang 12 mm ang lapad, na nakaposisyon tungkol sa dalawang diameter ng channel mula sa dingding ng lukab. Ang isang mahusay na balanseng cooling layout ay nagpapaikli sa cycle ng oras at pinipigilan ang warpage sa mahabang bahagi tulad ng center stack carrier injection mold , kung saan ang hindi pantay na pag-aalis ng init ay direktang nagsasalin sa twist at pagyuko.
 Wholesale Center Stack Carrier Injection Mould Supplier, Kumpanya, Exporter Ang Fanze T&M (Jiashan) Co., Ltd. Ay China Wholesale Center Stack Carrier Injection Mould Suppliers, Kumpanya, Exporter, The Center Console Bra... Tingnan ang Produkto →
Mga Slide, Lifter, at Panloob na Pagkilos
Ang isang modernong panloob na amag ay bihirang bumukas bilang isang simpleng tool na may dalawang plato. Ang mga undercut sa bahagi — mga mounting clip, snap-fits, ventilation louvers, at damped box mechanism — ay nangangailangan ng mga slide at lifter. Ang mga slide ay gumagalaw patayo sa direksyon ng pagbubukas, na hinihimok ng mga angled pin o hydraulic cylinder. Hinahawakan ng mga lifter ang mga panloob na undercut at pinakawalan ang bahagi habang gumagalaw ang ejector system. Ang bilang ng mga aksyon ay nakakaimpluwensya hindi lamang sa presyo ng tool kundi pati na rin sa iskedyul ng pagpapanatili, dahil ang bawat gumagalaw na bahagi ay isang potensyal na mapagkukunan ng flash o pagkasira.
Tinutukoy ng Pagpili ng Bakal ang Buhay ng Tool at Kalidad ng Ibabaw
Ang mga automotive interior molds ay nagpapatakbo ng mahabang mga kampanya sa produksyon, kaya ang pagpili ng mold steel ay ginawa bago magsimula ang pagputol. Ang pre-hardened P20-type na bakal sa humigit-kumulang 36–40 HRC ay karaniwan para sa maikli at katamtamang pagtakbo, habang ang H13 na tumigas hanggang 48–52 HRC ay tinukoy para sa mga high-volume na tool o glass-filled resins. Para sa mga cavity na dapat tumanggap ng fine grain etching o isang mirror polish, ang stainless-type na tool steel ay mas gusto dahil lumalaban ito sa kaagnasan mula sa cooling water at molding gas.
Cavity Steel para sa Class A Surfaces
Ang nakikitang bahagi ng bahagi - ang panel na nakikita ng driver sa ilalim ng windshield o sa console - ay nabuo sa pamamagitan ng cavity steel. Ang ibabaw na iyon ay nangangailangan ng isang tinukoy na grado ng polish, karaniwang SPI A-2 o mas pino, bago ilapat ang isang kemikal na texture ng butil. Anumang porosity o grinding mark sa cavity ay umuulit sa bawat molded part.
Mga Bahagi ng Core na Bakal at Wear
Ang pangunahing kalahati ng amag ay nagdadala ng panloob na geometry: ribs, bosses, at attachment point. Ang panig na ito ay tumatagal ng higit na puwersa ng pagbuga at nakikita ang pinakamaraming kontak sa mga gumagalaw na bahagi. Ang mga insert na lumalaban sa pagsusuot at mga pinatigas na wear plate ay inilalagay saanman ang sliding steel ay nakakatugon sa bakal, at doon din unang titingin ang maintenance team pagkatapos tumakbo ang isang tool ng ilang daang libong cycle.
Precision Machining ng Core at Cavity
Ang machining ay nagsisimula sa magaspang na paggiling na nag-aalis ng bulto ng materyal, pagkatapos ay lumilipat sa high-speed na pagtatapos ng 3D na ibabaw. Tatlong proseso ng machining ang account para sa halos lahat ng panloob na tampok ng amag.
| Proseso | Karaniwang paggamit sa panloob na paggawa ng amag | Geometric na lakas |
|---|---|---|
| Paggiling ng CNC | Mga 3D na cavity, core, slide body | Mga free-form na ibabaw sa bulk steel |
| Sinker EDM | Mga base ng rib, mga parisukat na sulok, mga naka-texture na lukab | Matalim na mga panloob na sulok na hindi maabot ng mga cutter |
| Wire EDM | Ipasok ang mga blangko, mga butas ng ejector, mga puwang ng gate | Mga profile ng straight-through na katumpakan |
Sa panahon ng electrode cutting at EDM finishing, ang geometry ng bahagi ay inililipat sa tumigas na bakal na may antas ng repeatability na hindi kayang mag-alok ng mekanikal na pagputol lamang. Ang pinong louver stack ng isang automotive air-conditioning vent plastic parts injection mold , halimbawa, ay karaniwang tapos na sa EDM dahil ang mga puwang ng blade ay masyadong makitid para sa isang end mill at masyadong matalas para sa isang kumbensyonal na pinakintab na lukab.
 Wholesale Automotive Air Conditioning Vent Plastic Parts Injection Mould Supplier Ang Fanze T&M (Jiashan) Co., Ltd. Ay China Wholesale Automotive Air Conditioning Vent Plastic Parts Injection Mould Suppliers, Company, Export... Tingnan ang Produkto →
Assembly, Benching, at Surface Treatment
Ang benching ay kung saan ang mga machined na bahagi ay nagiging isang gumaganang tool. Ang mga fitter ay tumutugma sa core at cavity, itakda ang mga slide clearance, ihanay ang mga ejector pin, at ayusin ang parting line hanggang sa magsara ito nang walang nakikitang mismatch. Sa isang panloob na bahagi, kahit na isang pamamaalam-linya na hakbang ng 0.05 mm ay sapat na upang makabuo ng mga reklamo sa isang panel na makikita nang malinaw.
Pagkatapos magkasya, ang cavity ay pinakintab sa tinukoy na grado ng SPI at, kapag kinakailangan, chemically etched upang makabuo ng leather grain o brushed texture. Ginagawa ang pag-text pagkatapos ng buli dahil ang proseso ng pag-ukit ay nagbabago lamang sa tuktok na layer ng bakal. Ang kumbinasyong ito ng polish at etch ang nagbibigay sa interior trim ng pare-parehong hitsura nito sa libu-libong mga molded na bahagi.
Pagsubok sa Mold, Dimensional Validation, at Paglabas
Ang tapos na amag ay naka-mount sa isang production-scale injection molding machine para sa tryout. Ang temperatura ng pagkatunaw, bilis ng pag-iniksyon, presyon ng pagpindot, at oras ng paglamig ay iba-iba sa isang kontroladong paraan upang makahanap ng window ng proseso na naghahatid ng pare-parehong bigat ng bahagi, walang maikling shot, at walang flash. Ang mga short-shot na pagsubok na may aktwal na resin ay nagpapakita ng flow front at kumpirmahin ang gate at venting behavior bago masuri ang buong shot.
Ang bawat pagsubok na bahagi ay sinusukat laban sa modelong CAD, kadalasan sa pamamagitan ng CMM o white-light scanning. Ang mga mounting point sa loob ay kadalasang may mga tolerance ng ±0.05 mm o mas mahigpit , dahil ang bahagi ay dapat mag-asawa sa mga kalapit na bahagi sa ilalim ng isang nakapirming pagkakasunud-sunod ng pagpupulong. Kapag nananatiling stable ang mga kritikal na dimensyon sa magkakasunod na pagtakbo, inaprubahan ang molde para sa serial production.
Para sa mga mamimili na sinusuri ang tooling ng dashboard, ang pamantayan sa pagtanggap na inilarawan sa aming gabay sa pagpili ng automotive interior plastic injection molding para sa mga programa sa dashboard ipaliwanag kung ano ang susuriin sa mga bahagi ng pagsubok, mula sa pamamahagi ng kapal ng pader hanggang sa kalidad ng ibabaw.
Ano ang Dapat Dalhin ng Supplier ng Mould sa isang Interior Program
Ang panloob na amag ay hindi isang kalakal; ito ay isang pangmatagalang asset na tumutukoy sa halaga ng bahagi para sa mga taon. Dapat na maipakita ng supplier IATF 16949 na sertipikasyon , in-house machining na may CNC, EDM, at wire-cut capacity, at praktikal na karanasan sa parehong kategorya ng component. Ang Fanze T&M, isang mold builder at molder na tumatakbo mula noong 2005 sa Jiashan, China, ay tiyak na pinagsasama ang istrukturang iyon: product development review, mold design, mold manufacturing, injection molding, at post-molding printing at assembly sa isang pasilidad. Ang kumbinasyong iyon ay nagpapaikli sa mga loop ng pagwawasto dahil ang koponan na pumutol sa lukab ay nagpapatakbo din ng mga pagsubok sa paghubog at nakikita ang mga bahagi sa ilalim ng mga kondisyon ng produksyon.
Kapag naghahambing ng mga supplier, hanapin ang mga reference na bahagi na tumatakbo na sa parehong plastic na pamilya — napuno ng PP para sa malalaking interior carrier, PC/ABS para sa decorative trim, PA66 para sa mga structural bracket — at para sa isang documented release procedure na sumasaklaw sa mga dimensional na ulat, materyal na certification, at mga parameter ng proseso. Ang isang tool na napatunayan na gamit ang aktwal na produksyon resin ay nagkakahalaga ng higit pa kaysa sa isang tool na CNC-cut lamang sa CAD file. Ang mga pangunahing kwalipikasyon para ma-verify ay:
- IATF 16949 na sertipikasyon and a documented quality system.
- In-house na CNC, EDM, at wire-cut na kapasidad sa halip na ganap na outsourced machining.
- Napatunayang mga bahagi ng sanggunian sa parehong pamilya ng resin at katulad na kumplikado.
- Isang pamamaraan ng paglabas na kinabibilangan ng mga dimensional na ulat, mga sertipiko ng materyal, at mga parameter ng proseso.
Para sa mas malawak na pagtingin sa kung paano nakikipag-ugnayan ang mga desisyon sa disenyo ng bahagi at pagmamanupaktura, ang kumpletong gabay sa disenyo at pagmamanupaktura ng mga bahagi ng plastic injection ay isang kapaki-pakinabang na sanggunian sa panahon ng maagang pagpaplano ng proyekto.
Mula sa unang pagkalkula ng pag-urong hanggang sa huling dimensional na ulat, ang mga automotive interior plastic parts injection molds ay ginagawa sa pamamagitan ng isang kinokontrol na chain ng disenyo, machining, fitting, at mga desisyon sa pagpapatunay. Tinutukoy ng amag ang kalidad ng bahagi bago pa man magsara ang press sa unang pagkakataon . Ang mga mamimili na nauunawaan na ang chain ay maaaring mag-assess ng mga naka-quote na lead time, hamunin ang mga nawawalang hakbang sa proseso, at pumili ng isang supplier na itinuturing ang interior mol bilang isang manufacturing system sa halip na isang steel block.
Mga kategorya
Kategorya ng Produkto
-
Mga Bahagi at Bahagi ng Printer
-
Dalawang kulay na Plastic na sangkap at tool
-
Mga Plastic na Multi-way na Konektor
-
May sinulid na Plastic injection molded na bahagi
-
Mga Bahagi ng Pag-iniksyon ng Appliance sa Bahay
-
Robot shell injection mold
-
High-Gloss Transparent na PC injection mold
-
Motorcycle Fairings at Bodywork plastic injection mold
-
EV Charging pile plastic injection mold
-
Wire harness ng sasakyan
-
Automotive interior plastic parts injection mold
Kaugnay na Tag
-
Automotive Interior Trim Plastic Parts Injection Mould
Automotive Dashboard Plastic Parts Injection Mould
Hot Runner Automotive Interior Plastic Parts Injection Mould
Automotive Door Panel Plastic Parts Injection Mould
Automotive Interior Plastic Components Injection Mould
Multi Cavity Automotive Interior Plastic Parts Injection Mould
High Precision Automotive Interior Plastic Parts Injection Mould
Automotive Air Vent Plastic Parts Injection Mould
Automotive Instrument Panel Mga Plastic Parts Injection Mould
Automotive Center Console Plastic Parts Injection Mould


- Automotive interior plastic parts injection mold
- Wire harness ng sasakyan
- EV Charging pile plastic injection mold
- Motorcycle Fairings at Bodywork plastic injection mold
- High-Gloss Transparent na PC injection mold
- Robot shell injection mold
- Mga Bahagi ng Pag-iniksyon ng Appliance sa Bahay
- May sinulid na Plastic injection molded na bahagi
- Mga Plastic na Multi-way na Konektor
- Dalawang kulay na Plastic na sangkap at tool
- Mga Bahagi at Bahagi ng Printer

