


Bahay · Balita · Balita sa Industriya · How to Improve Automotive Injection Mold Service Life: A Practical Guide
Balita sa Industriya
How to Improve Automotive Injection Mold Service Life: A Practical Guide
2026-08-26Ang buhay ng serbisyo ng automotive injection mold ay ang bilang ng mga ikot ng produksyon na nakumpleto ng isang tool bago ang mga sukat ng bahagi, pagtatapos sa ibabaw, o ang katatagan ng proseso ay mas mababa sa detalye. Napagpasyahan ang bilang na iyon bago putulin ang unang bakal: ang grado ng bakal, paggamot sa init, patong sa ibabaw, layout ng paglamig, at disiplina sa pagpapanatili ay tumutukoy kung ang isang tool ay naghahatid ng 300,000 cycle o tumatawid sa 1,000,000.
Sa isang tipikal na programa ng automotive, ang isang panloob na amag ay nagpapatakbo ng glass-fiber-reinforced PA66 o PC-ABS sa mga presyon ng lukab na higit sa 800 bar. Sa ilalim ng mga load na iyon, ang isang hindi pinatigas na tool na P20 ay maaaring mawala ang parting line nito sa mas kaunti sa 200,000 cycle, habang ang parehong geometry ay tumigas sa 48 HRC at pinahiran sa mga wear zone ay regular na pumasa sa 600,000 cycle. Ang puwang na iyon ay hindi swerte; ito ay isang set ng mga desisyon sa engineering.
Fanze T&M (Jiashan) Co., Ltd., a precision injection mold at molded-part manufacturer naghahatid ng mga programang automotive mula noong 2005, inilalapat ang mga disiplinang ito sa mga dashboard frame, HVAC vent, airbag housing, at structural bracket sa ilalim ng isang sistema ng kalidad ng IATF 16949. Ang buhay ng amag ay itinuturing doon bilang isang sinusubaybayang gastos sa bawat bahagi, hindi isang sorpresa sa pagpapanatili.
Ang Apat na Failure Mode na Nagtatapos sa Automotive Molds
Apat na mekanismo ang sanhi ng halos lahat ng pagpapalit ng amag sa sasakyan: abrasive wear, corrosion, thermal fatigue, at mechanical deformation. Tukuyin kung alin ang nangingibabaw sa iyong tool, at alam mo kung aling pagpapabuti ang higit na magpapahaba sa buhay.
Ang mga glass fiber ay nagsisilbing cutting medium sa bawat shot, eroding gate, core edges, at parting lines. Sumusunod ang kaagnasan kapag ang nagpapalamig na tubig ay hindi ginagamot o kapag ang mga resin na lumalaban sa apoy ay naglalabas ng mga acidic na by-product. Lumilitaw ang thermal fatigue bilang mga micro-crack sa mga sulok pagkatapos ng libu-libong heating-and-cooling cycle. Ang pagpapapangit ay nangyayari kapag ang clamp tonnage o presyon ng lukab ay lumampas sa lakas ng manipis na mga seksyon ng bakal.
Ang pagkakasuot ng parting-line ay ang unang masusukat na tanda ng pagtanda. Sa sandaling lumitaw ang flash, ang bawat pag-aayos ay nag-aalis ng metal, at ang natitirang buhay ng amag ay umiikli sa bawat pass.
Piliin ang Steel at Heat Treatment ayon sa Tungkulin, Hindi ayon sa ugali
Ang pagpili ng bakal ay ang pinakamataas na leverage na desisyon para sa automotive mold life: tumugma sa grade sa filler content, production volume, at surface finish requirement bago magdisenyo ng cooling o coatings.
Para sa mga structural parts na hinulma sa glass-fiber-reinforced resin, ang pre-hardened steel ay isang shortcut sa maagang pagkabigo. Ang H13 na tumigas hanggang 48-52 ay pinapanatili ng HRC na buo ang mga gilid at manipis na core insert para sa daan-daang libong cycle. Para sa mga high-gloss interior surface, ang stainless S136 ay nagdaragdag ng corrosion resistance at isang polishability na lumalaban sa wear at release-agent buildup.
| Grado ng bakal | Hardness (HRC) | Pagkatugma ng glass-fiber | Karaniwang buhay ng serbisyo | Karaniwang paggamit ng sasakyan |
| P20 | 28-32 | Mababa | 200,000-400,000 | Mga prototype, low-volume trims |
| 718H | 33-38 | Katamtaman | 300,000-500,000 | Interior trim, HVAC vents |
| H13 | 44-52 | Mataas | 500,000-800,000 | Mga pabahay ng airbag, mga structural bracket |
| S136 | 48-52 | Mataas | 500,000-1,000,000 | Mataas-gloss, transparent, corrosion-prone parts |
Isang malaking kasangkapan sa istruktura tulad ng isang instrumento panel frame iniksyon amag nagdadala ng parehong lohika sa pagpili ng materyal: mas malaki ang inaasahang lugar, mas mataas ang pagkarga ng presyon ng lukab, at mas malala ang kahihinatnan ng malambot na bakal. Ang pagpili ng materyal ay nakikipag-ugnayan din sa bahaging geometry, tulad ng ipinaliwanag sa aming automotive interior mold design at gabay sa pagpili ng materyal .
 Wholesale Instrument Panel Frame Injection Mould Supplier, Kumpanya, Exporter Ang Fanze T&M (Jiashan) Co., Ltd. Ay China Wholesale Instrument Panel Frame Injection Mould Suppliers, Kumpanya, Exporter, Ang linya ng produktong ito sp... Tingnan ang Produkto →
Higit sa 30% na glass-fiber na content, huwag kailanman magpatakbo ng production tool na mas mababa sa 45 HRC sa mga wear zone.
Mag-apply ng Surface Treatments Kung saan Naka-concentrate ang Wear
Ang mga nitriding at PVD coating ay nagpapataas ng tigas sa ibabaw sa katumbas na 70-90 HRC at maaaring magdoble ng buhay ng lukab sa mga abrasive na automotive resin.
Ang Nitriding ay bumubuo ng isang hard diffusion case nang hindi nagbabago ng mga sukat, na ginagawang perpekto para sa mga core pin at slide. Ang mga PVD coating ay nagdaragdag ng manipis, mababang friction na ceramic na layer na nakakabawas sa puwersa ng pagkasira at pagbuga. Ang Chrome plating ay nananatiling praktikal na opsyon para sa corrosion-dominated surface. Ang pinaka-cost-effective na diskarte ay pumipili: gamutin ang gate area, ang parting line, at ang high-wear core faces, at iwanan ang natitirang bahagi ng tool na hindi ginagamot.
Mga bahagi tulad ng isang airbag mounting support bracket mold tumatakbo sa PA66 na puno ng salamin, kung saan ang mga coated core at gate ay mayroong mga kritikal na dimensyon na mas mahaba kaysa sa hubad na bakal sa parehong tigas.
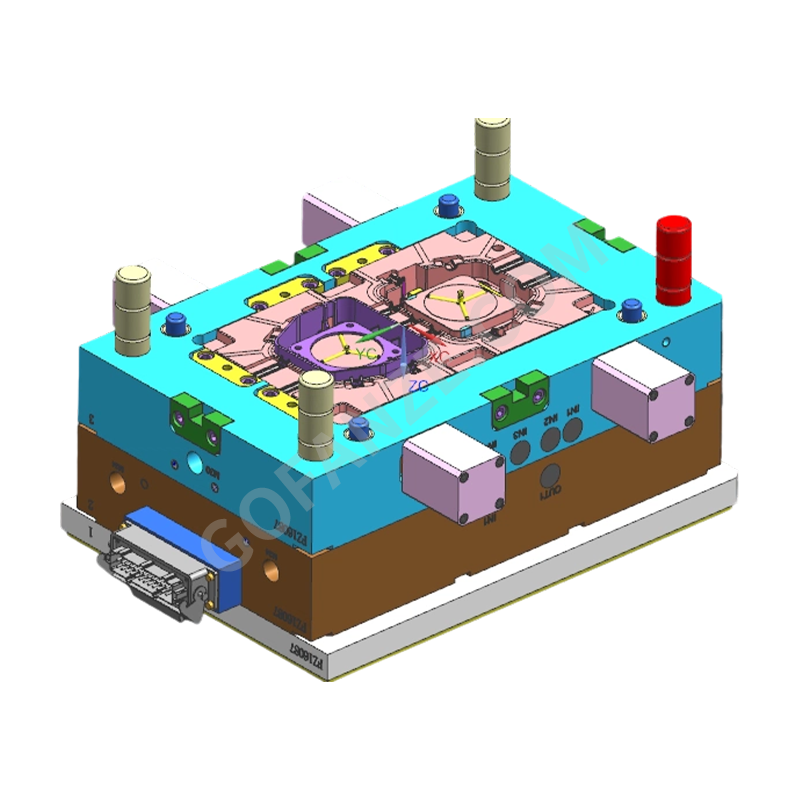 Wholesale Automotive Plastic Airbag Mounting & Support Bracket injection mold Su Ang Fanze T&M (Jiashan) Co., Ltd. Ay China Wholesale Automotive Plastic Airbag Mounting & Support Bracket injection mold Mga Supplier, Kumpanya, ... Tingnan ang Produkto →
Pagpapalamig ng Disenyo para sa Uniform Thermal Load
Ang balanseng cooling circuit ay isang tampok na buhay ng amag: ang pagpapanatiling mababa sa 10 degrees Celsius ang pagkakaiba-iba ng temperatura ng cavity-surface ay pumipigil sa pagkapagod sa init at nagpapabagal sa paglaki ng crack.
Nagsisimula ang thermal fatigue kung saan pinakamalaki ang mga pagbabago sa temperatura sa ibabaw, kadalasan sa gate, sa mga matutulis na sulok, at sa paligid ng mga malalim na pagsingit ng core. Ang mga conformal cooling channel na sumusunod sa cavity contour ay nag-aalis ng init nang pantay-pantay at binabawasan ang mga hot spot. Magdagdag ng paglamig malapit sa linya ng paghihiwalay at sa paligid ng mga manggas ng ejector; ang bawat hindi pantay na sona ay nagiging pinagmulan ng crack sa hinaharap.
Ang isang well-cooled na cavity ay nagpapaikli din sa cycle time, na nagbabago sa payback math: ang parehong molde ay gumagawa ng mas maraming bahagi bawat buwan habang tumatagal ng mas matagal. Samakatuwid, ang disenyo ng pagpapalamig ay bahagi ng badyet sa buhay ng serbisyo, hindi isang hiwalay na paksa.
Bahagi ng Disenyo at Amag para sa Stress sa Proseso
Ang pag-vent, draft, balanse sa kapal ng pader, at posisyon ng gate ay nagpapasya sa natitirang stress at pag-load ng amag; ang isang bahaging disenyo na lumalaban sa proseso ay nagpapaikli sa buhay ng tool.
Ang mga matutulis na sulok ay tumutuon sa mekanikal at thermal stress. Ang hindi sapat na draft ay nagpapataas ng lakas ng pagbuga at hinihila ang bahagi sa ibabaw ng lukab. Ang mahinang pag-venting ay nakakabit ng gas na sumusunog sa bakal at nagdudulot ng localized na overheating sa dulo ng fill. Ang mga ito ay hindi mga detalye ng kosmetiko: tinutukoy nila kung gaano karaming load ang nasisipsip ng amag sa bawat shot. Ang geometry ng trim at bracket ay kung saan lumalabas ang pakikipag-ugnayan, halimbawa sa a gear shift bracket injection mold , kung saan kinokontrol ng mga transition sa dingding at lalim ng core ang parehong kalidad ng bahagi at pagkasuot ng tool.
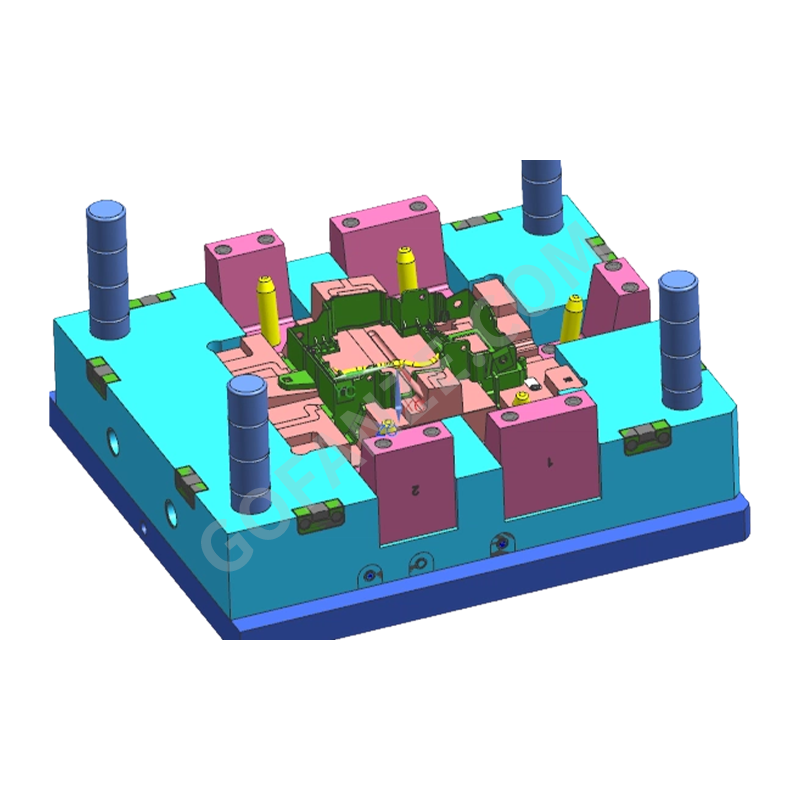 Wholesale Gear Shift Bracket Injection Mould Supplier, Kumpanya, Exporter Ang Fanze T&M (Jiashan) Co., Ltd. Ay China Wholesale Gear Shift Bracket Injection Mould Supplier, Kumpanya, Exporter, Ang produktong ito ay nasa ilalim ng... Tingnan ang Produkto →
Mga desisyon sa yugto ng disenyo
- Mapagbigay na draft angle sa bawat patayong pader
- Pare-parehong kapal ng pader upang balansehin ang daloy at pag-iimpake
- Radiused panloob na sulok sa halip ng matalim na mga transition
- Sapat na paglabas ng hangin sa mga dulo ng flow-front
Mga desisyon sa yugto ng produksiyon
- Ang clamp tonnage ay tumugma sa inaasahang lugar, hindi ang laki ng makina
- Ang pagpindot sa presyon ay nabawasan hanggang sa pinakamababa na mayroong tolerance
- Ang oras ng pag-ikot ay nagpapatatag upang maiwasan ang thermal shock
- Ang kontrol sa temperatura ng amag ay itinakda at naka-log, hindi nahulaan
Magpatakbo ng Preventive Maintenance, Hindi Breakdown Recovery
Ang preventive maintenance ay ang pinakamurang pamumuhunan sa buhay ng serbisyo: karamihan sa mga automotive molder ay nag-iskedyul ng mga condition-based na tseke tuwing 50,000-100,000 cycle.
Ang layunin ay makialam bago lumitaw ang flash, sticking, o surface degradation. Subaybayan ang mga cycle sa bawat lukab, linisin ang mga lagusan bago mabuo ang carbon, sukatin ang mga kritikal na sukat kumpara sa orihinal na mga tala, at muling lagyan ng coat ang mga wear zone bago ito masira. Ang isang dokumentadong kasaysayan ng pag-aayos ay ginagawang data ang bawat kaganapan sa pagpapanatili para sa susunod na disenyo ng tool.
Ang parehong lohika ay nalalapat sa mga tool na may mataas na cavitation, kung saan ang isang nasirang lukab ay huminto sa buong amag. Ang mga kadahilanan ng tibay para sa mga amag ng wire-harness ipakita kung paano binabago ng bilang ng lukab at pagpaplano ng pagpapanatili ang equation ng buhay sa pagsasanay.
Mga Madalas Itanong
Ilang shot ang tatagal ng automotive injection mold?
Karaniwang tumatagal ng 500,000 hanggang 1,000,000 cycle ang isang mahusay na disenyong automotive mold na may matigas na bakal, balanseng paglamig, at preventive maintenance. Ang buhay ng amag ay nakasalalay sa nilalaman ng tagapuno ng dagta, presyon ng lukab, at disiplina sa pagpapanatili, hindi sa edad ng amag.
Ano ang pinakamahusay na bakal para sa automotive injection molds?
Para sa mga structural parts na hinulma sa glass-fiber-reinforced resin, ang H13 sa 48-52 HRC ay isang matibay na baseline. Para sa high-gloss o corrosion-prone interior parts, mas mahusay ang performance ng S136 stainless steel. Ang P20 ay tinatanggap lamang para sa mga prototype at napakababang volume.
Bakit nabigo ang automotive molds malapit sa gate?
Nakikita ng lugar ng gate ang peak shear stress at ang pinakamalaking temperature swing sa bawat shot. Ang erosion at thermal-fatigue na mga bitak ay lilitaw muna doon maliban kung ang gate ay tumigas, pinahiran, at pinalamig malapit sa ibabaw.
Gaano kadalas dapat mapanatili ang isang automotive mold?
Karamihan sa mga automotive molder ay nagpapatakbo ng condition-based na preventive maintenance tuwing 50,000 hanggang 100,000 cycle. Ang bawat paghinto ay dapat magsama ng paglilinis, pagsukat ng dimensyon, pag-inspeksyon ng bentilasyon, at muling pagpapahid ng mga wear zone bago lumitaw ang mga depekto.
Mga kategorya
Kategorya ng Produkto
-
Mga Bahagi at Bahagi ng Printer
-
Dalawang kulay na Plastic na sangkap at tool
-
Mga Plastic na Multi-way na Konektor
-
May sinulid na Plastic injection molded na bahagi
-
Mga Bahagi ng Pag-iniksyon ng Appliance sa Bahay
-
Robot shell injection mold
-
High-Gloss Transparent na PC injection mold
-
Motorcycle Fairings at Bodywork plastic injection mold
-
EV Charging pile plastic injection mold
-
Wire harness ng sasakyan
-
Automotive interior plastic parts injection mold
Kaugnay na Tag
-
Automotive Dashboard Plastic Parts Injection Mould
Automotive Center Console Plastic Parts Injection Mould
Automotive Interior Trim Plastic Parts Injection Mould
Automotive Instrument Panel Mga Plastic Parts Injection Mould
Automotive Air Vent Plastic Parts Injection Mould
Automotive Interior Plastic Components Injection Mould
Automotive Door Panel Plastic Parts Injection Mould
High Precision Automotive Interior Plastic Parts Injection Mould
Hot Runner Automotive Interior Plastic Parts Injection Mould
Multi Cavity Automotive Interior Plastic Parts Injection Mould


- Automotive interior plastic parts injection mold
- Wire harness ng sasakyan
- EV Charging pile plastic injection mold
- Motorcycle Fairings at Bodywork plastic injection mold
- High-Gloss Transparent na PC injection mold
- Robot shell injection mold
- Mga Bahagi ng Pag-iniksyon ng Appliance sa Bahay
- May sinulid na Plastic injection molded na bahagi
- Mga Plastic na Multi-way na Konektor
- Dalawang kulay na Plastic na sangkap at tool
- Mga Bahagi at Bahagi ng Printer

